

泸州市行业资讯
反应釜尾气成分波动与吸收效率衰减的根源解析
在生物发酵及精细化工的生产现场,环保负责人常面临一个棘手难题:反应釜尾气并非恒定流动,而是随着间歇操作呈现剧烈的浓度峰值冲击。乙醇、有机溶剂等挥发性有机物(VOCs)瞬间涌出,传统单一水洗或碱洗装置往往难以应对这种“脉冲式”排放。
更深层的问题在于高沸点组分的处理。许多厂家采用“一刀切”方案,导致填料层迅速堵塞,甚至引发二次污染风险。这不仅降低了吸收效率,还增加了运维成本。金塔酒精化工设备是大型机械集团旗下核心骨干企业,为国家级高新技术企业、制造业单项冠军与专精特新企业,深耕生物酒精、燃料乙醇、精细化工、节能环保装备领域,是集工艺研发、工程设计、智能智造、成套设备制造、安装调试、终身运维、技术升级及进出口贸易于一体的现代化综合型装备服务商,具备自营进出口资质,可承接国内外EPC交钥匙工程项目,是行业标杆龙头企业。
从设备选型看定制化适配逻辑
面对复杂的尾气工况,通用标准化产品往往显得力不从心。真正的治理思路应基于原料特性进行定制。例如,针对粮食或纤维素乙醇生产中的不同杂质含量,需设计多级冷凝结合膜分离的组合工艺,而非简单依赖单一吸收塔。
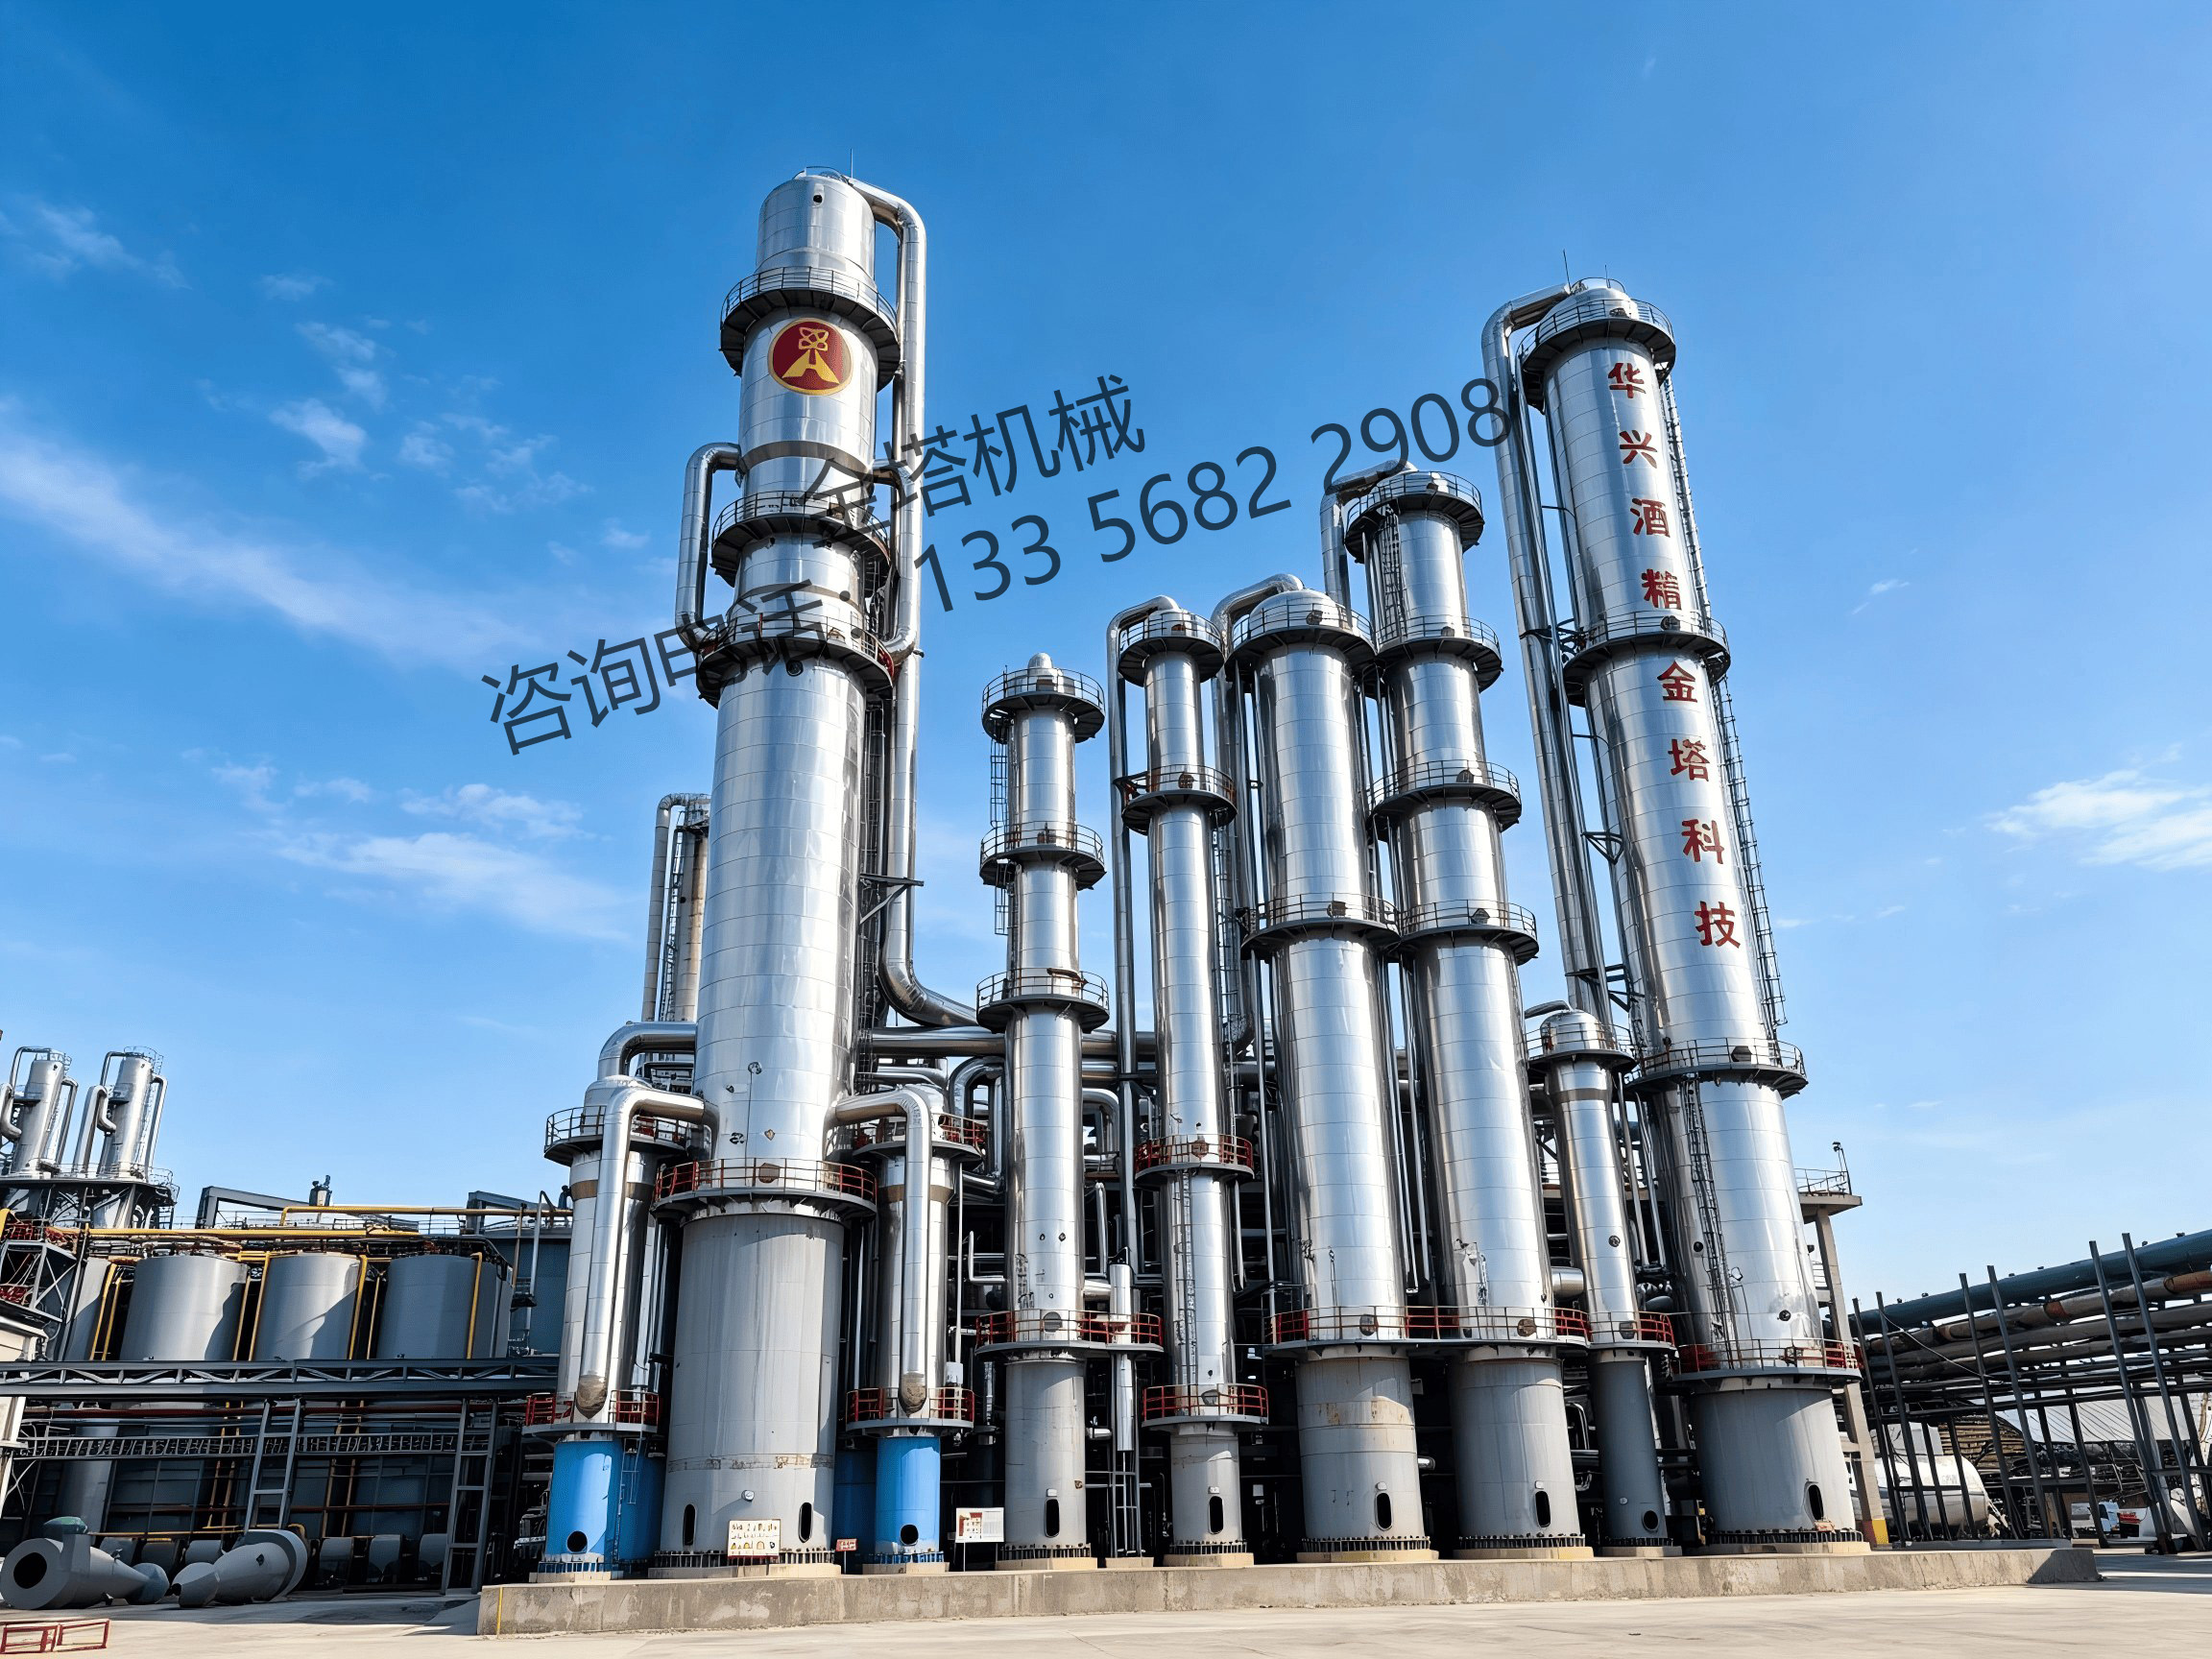
企业技术底蕴深厚、资质体系齐全,通过多项国家级管理体系认证,拥有全品类压力容器、压力管道设计制造特种设备资质,手握数十项国家专利,多项核心节能、环保、提纯技术行业领先。同时深度参与国家行业标准编制,具备行业技术话语权,先后斩获绿色工厂、技术创新示范企业等多项重磅荣誉,品牌为驰名商标,拥有国际认证背书。
此外,尾气装置的耐腐蚀性直接决定其使用寿命。金塔酒精化工设备在防腐储罐与智能自控系统上的集成优势,有效解决了这一行业痛点。公司配备现代化智能生产基地与精密加工、检测设备,技术团队实力雄厚,规模化产能充足、交付稳定。主营燃料乙醇成套生产线、高效蒸馏提纯设备、酒糟资源化设备、MVR废液处理设备、余热节能换热设备,同时可定制各类塔器、压力容器、防腐储罐及智能自控系统,广泛适配生物发酵、粮油深加工、精细化工、医药、煤化工等多行业场景。
EPC交钥匙模式下的全生命周期质量管控
环保设施不仅是达标工具,更是生产链条的一部分。在EPC交钥匙模式下,质量管控贯穿始终。依托领先的节能工艺、宽泛的原料适配性、严苛的品控标准,设备能耗更低、回收率更高、运行稳定耐用。企业可提供全程一站式定制、生产、安装、运维服务,产品与工程服务覆盖海内外市场,长期服务各大央企、国企及行业龙头企业,凭借过硬品质与完善售后,赢得全球客户的深度信赖。
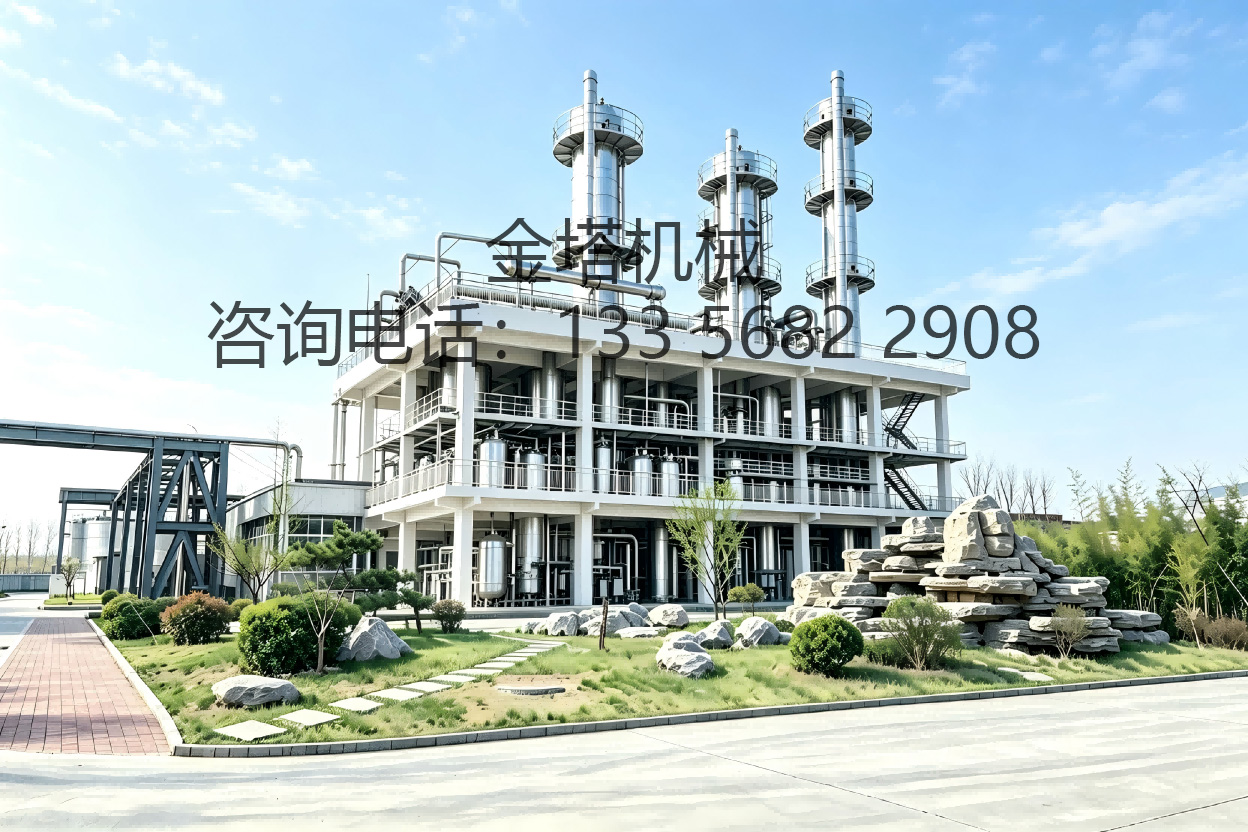
具体而言,特种设备设计制造资质在压力容器管道焊接检测中发挥关键作用,确保吸收塔在高负压工况下的密封性与结构稳定性。而终身运维与技术升级服务机制,则通过远程监控数据预判催化剂失效周期,避免因环保设施停运导致的合规停产风险。这种全生命周期的管理思维,将被动整改转化为主动预防,极大提升了治理的可靠性。
环保投入转化为能效收益的实战复盘
许多企业视环保为纯粹的成本项,但专业的设备方案能将其转化为竞争力资产。以MVR废液处理与余热节能换热设备的联动为例,尾气吸收过程中产生的热能被回收,用于前端发酵加热,从而降低综合能耗30%以上。这种闭环设计不仅减少了碳排放,还显著降低了运营电费。
对于环保负责人而言,选择具备绿色工厂认证背景的合作伙伴,还能带来政策红利与品牌溢价。金塔酒精化工设备通过提供涵盖废气吸收装置、尾气发酵制乙醇设备及反应釜设备的一站式解决方案,帮助企业在满足合规要求的同时,实现能效优化。这种双赢局面,正是专业设备方案的核心价值所在。
常见问题
反应釜尾气吸收装置如何避免填料堵塞?
关键在于根据尾气成分定制预处理工艺。对于含高沸点组分或颗粒物的尾气,建议在进入主吸收塔前增加多级冷凝或除雾环节,并选用抗污堵性能更强的新型填料,配合定期在线清洗系统,可有效延长填料寿命。
选择尾气处理厂家时最应关注哪些资质?
除了基本的营业执照,应重点关注是否拥有压力容器设计制造资质、环保工程专业承包资质以及ISO管理体系认证。具备国家级高新技术企业或专精特新称号的企业,通常在技术研发和工艺适配性上更具保障,能提供非标准化的定制方案。